


כאשר מייצרים פלדת קורטן Q265GNH עבור פרויקטים חיצוניים או קלים-, ריתוך הוא לעתים קרובות שלב הכרחי לחיבור רכיבים-ממסגרות דקורטיביות ועד מעקות בטיחות קלים. יצרנים וקונים רבים תוהים אם פלדת קורטן קלה-(חוזק תפוקה גדול מ-265MPa או שווה ל-265MPa) מתאימה לריתוך, או שההרכב שלה גורם לו להיות מועד לפגמים כמו סדקים או חיבורים מוחלשים. האם שיטות הריתוך הנפוצות יעבדו, או שמא Q265GNH דורש טכניקות מיוחדות? התשובה המרכזית ברורה:פלדת קורטן Q265GNH מתאימה לחלוטין לריתוך-רוב שיטות ריתוך הפלדה הסטנדרטיות עובדות היטב, עם התאמות קטנות כדי לשמר את החוזק ועמידותה בפני קורוזיה. להלן מדריך תמציתי וניתן לפעולה.

מדוע Q265GNH ניתן לריתוך (תכונת מפתח)
יכולת הריתוך של Q265GNH נובעת מההרכב הכימי המאוזן שלו (תכולת פחמן נמוכה וסגסוגות עמידות-למזג אוויר), המונעת שבירות וסדקים במהלך הריתוך. בניגוד לכמה פלדות חוזק- גבוה הדורשות שלבי ריתוך- מורכבים, העיצוב הקל-של Q265GNH הופך אותו לסלחן עבור רוב תהליכי הריתוך הנפוצים-לקריטיים לייצור מעשי.
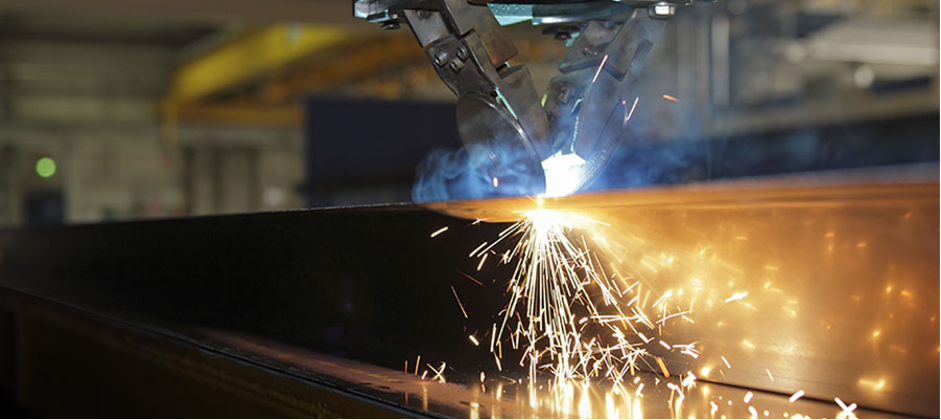
שיטות ריתוך מומלצות עבור Q265GNH
רוב טכניקות ריתוך הפלדה הסטנדרטיות עובדות בצורה חלקה עם Q265GNH, עם הדרכה ברורה לכל אחת מהן:
ריתוך קשת (SMAW): השיטה הנפוצה ביותר עבור Q265GNH. השתמש באלקטרודות E5015 או E5016-הן תואמות את החוזק ועמידות הקורוזיה של Q265GNH, מה שמבטיח חיבורים חזקים ועמידים.
ריתוך MIG (GMAW): אידיאלי עבור לוחות Q265GNH דקות-עד-בינוניות (3-25 מ"מ). השתמש בחוטי ריתוך ER50-6; זה חסכוני ומספק ריתוכים חלקים ואחידים עבור רכיבים מבניים דקורטיביים או קלים.
ריתוך TIG (GTAW): הטוב ביותר עבור ריתוכים מדויקים ואיכותיים-(לדוגמה, אמנות דקורטיבית, רכיבים קטנים). השתמש בחוט ER50-6 ובגז מיגון ארגון טהור כדי למנוע חמצון פני השטח.

טיפים מעשיים לריתוך (הימנע מפגמים)
בצע את השלבים הפשוטים הבאים כדי להבטיח ריתוך מוצלח ולשמור על הביצועים של Q265GNH:
נקה מראש-את המשטח: הסר לכלוך, שמן או חלודה רופפת מאזור הריתוך-מזהמים גורמים לריתוכים נקבוביים או חלשים.
חימום מוקדם (רק עבור צלחות עבות): עבור צלחות גדולות מ-20 מ"מ או שוות, יש לחמם מראש ל-80-100 מעלות כדי למנוע סדקים קרים; צלחות דקות (<20mm) need no preheating.
שליטה בחום הריתוך: הימנע מכניסת חום מוגזמת-הדבר עלול להחליש את עמידות הפלדה בפני קורוזיה ולגרום לעיוות. השתמש בזרם מתון ובמהירות ריתוך איטית.
טיפול לאחר-ריתוך: הסר סיגים ונקה את אזור הריתוך עם מברשת תיל. זה עוזר לפטינה להיווצר באופן שווה על הריתוך, תוך שמירה על הגנת קורוזיה.

יש להימנע מטעויות ריתוך נפוצות
שימוש באלקטרודות/חוט לא נכונים: הימנע מאלקטרודות בעוצמה-נמוכה (למשל, E4303)-הן יוצרות מפרקים חלשים שלא יכולים להתאים לחוזק התפוקה של Q265GNH.
דילוג על ניקוי מוקדם-: לכלוך או שמן באזור הריתוך מובילים לפגמים, ומפחיתים את חוזק המפרק ועמידות בפני קורוזיה.
התחממות יתר של לוחות עבים: חום יתר גורם לאזור הריתוך להיות שביר, מה שמגביר את הסיכון להיסדק לאורך זמן.
בקיצור, פלדת קורטן Q265GNH מתאימה מאוד לריתוך בשיטות סטנדרטיות. על ידי שימוש באלקטרודות/חוט הנכונים, בעקבות שלבי ריתוך- ופוסט-פשוטים, תוכל ליצור חיבורים חזקים ועמידים בפני קורוזיה- התואמים את הביצועים של Q265GNH-מושלמים לפרויקטים קלים-לעבודה ודקורטיבית.


